


Абстрактный
Автоматизированные промышленные производственные линии полагаются на стабильный, свободный от загрязнений сжатый воздух, обеспечивающий надежную работу цилиндров, электромагнитных клапанов и пневматических приводов при непрерывной смене.Блок SMC типа AC FRLобъединяет три основные функции подготовки воздуха в одном модульном узле для устранения влаги, стабилизации рабочего давления и подачи контролируемой смазки масляным туманом для последующего пневматического оборудования. В этой полной статье описывается внутреннее структурное проектирование, дифференцированные характеристики производительности, разнообразные сценарии промышленного развертывания, стандартизированные рабочие процессы установки, схемы текущего обслуживания, сравнительные тесты производительности с альтернативными узлами очистки воздуха, а также решены вопросы по устранению технических неполадок для инженеров-проектировщиков пневматических систем и техников по техническому обслуживанию на месте. В каждом разделе представлены практические технические рекомендации по оптимизации консистенции сжатого воздуха и продлению срока службы всех подключенных пневматических исполнительных компонентов без необходимости использования разрозненных отдельных фильтров, регуляторов и лубрикаторного оборудования.
Оглавление — щелкните каждую запись, чтобы перейти к соответствующему разделу содержимого.
- Основной структурный состав и интегрированный функциональный механизм
- Ключевые встроенные конструктивные особенности для стабильного кондиционирования сжатого воздуха
- Полный спектр областей промышленного применения в автоматизированном производстве
- Полная матрица стандартных технических параметров для типоразмеров серии переменного тока
- Пошаговая стандартная процедура установки и калибровки давления
- Сравнительный анализ производительности компонентов раздельной подготовки воздуха
- Структурированный график планового технического обслуживания и правила замены компонентов
- Решены часто задаваемые технические вопросы для инженеров-пневматиков
Основной структурный состав и интегрированный функциональный механизм
Сжатый воздух, извлекаемый непосредственно из воздушных компрессоров, содержит множество вредных примесей, которые ухудшают характеристики пневматического оборудования при длительной эксплуатации. Эти загрязняющие вещества включают взвешенные твердые частицы пыли, конденсированный водяной пар из циклов сжатия воздуха, туман остаточного компрессорного масла и фрагменты микрочастиц коррозии, образующиеся внутри трубопроводных сетей. Необработанный первичный сжатый воздух вызывает ускоренное истирание уплотнений, неравномерное движение привода, заклинивание внутренних клапанов и частые неожиданные остановки линий в автоматизированном сборочном, упаковочном и погрузочно-разгрузочном оборудовании.
Модульные узлы обработки источников воздуха устраняют эти эксплуатационные риски, объединяя независимые этапы обработки в единый компактный монтажный блок. Унифицированный формат сборки исключает избыточные соединения труб, уменьшает общие точки утечек в системе и упрощает централизованный доступ для обслуживания всех модулей кондиционирования воздуха. Стандартная тройная комбинированная компоновка объединяет три отдельных функциональных блока в одну взаимосвязанную раму из алюминиевого сплава, при этом каждая секция выполняет незаменимую задачу по кондиционированию, прежде чем воздух достигнет пневматических приводов и регулирующих клапанов.
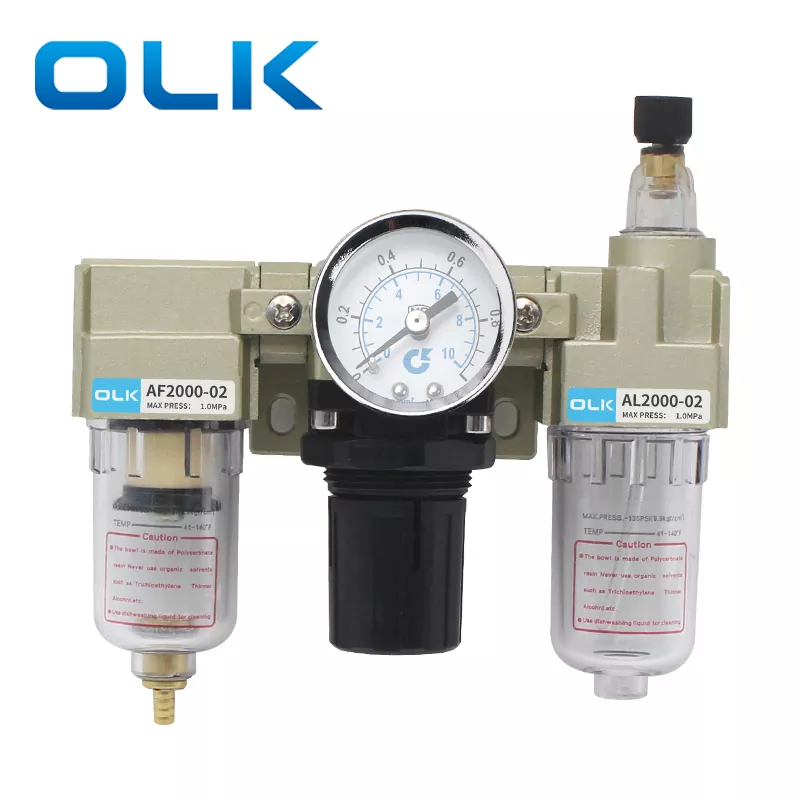
Модуль воздушного фильтра AF
Этот первичный входной сегмент улавливает твердые частицы и капли конденсированной воды в поступающем потоке сжатого воздуха. Установленные внутри медные фильтрующие картриджи обеспечивают равномерную точность фильтрации 5 микрон, улавливая мелкую металлическую стружку, производственную пыль и скопившуюся влагу, прежде чем эти загрязнения попадут вниз по потоку к чувствительным регулирующим и смазочным узлам. Прозрачные емкости для хранения из поликарбоната позволяют визуально контролировать накопление жидкости в режиме реального времени без разборки.
Модуль регулятора давления AR
Расположенный в центре тройного узла, этот модуль обеспечивает стабильное выходное давление воздуха, несмотря на колебания давления на входе компрессоров. Внутренняя балансировочная конструкция с пружинной диафрагмой автоматически компенсирует скачки и падения давления, возникающие в результате одновременных циклов срабатывания привода. Регулируемая блокирующая ручка фиксирует калиброванные значения давления, чтобы предотвратить дрейф, вызванный механической вибрацией во время непрерывных производственных смен.
Модуль смазки масляным туманом AL
Следующий смазочный сегмент распыляет специальное масло для пневматических турбин в сверхтонкий туман, взвешенный в потоке кондиционированного сжатого воздуха. Этот пар масла проходит по трубопроводам и покрывает внутренние скользящие поверхности цилиндров, золотников клапанов и подшипниковых узлов, снижая коэффициенты трения металла о металл и уменьшая повреждения от сухого истирания во время миллионов циклов возвратно-поступательного движения. Регулируемый контроль скорости капель позволяет техническим специалистам подбирать объем смазки в соответствии с индивидуальными потребностями в потреблении воздуха оборудованием.
- Последовательный путь потока воздуха строго соответствует последовательности фильтр → регулятор → лубрикатор, чтобы предотвратить загрязнение маслом фильтрующего материала и внутренних компонентов балансировки давления.
- Модульная конструкция соединения с блокировкой устраняет необходимость в специальных переходных фитингах между отдельными функциональными сегментами.
- Универсальные металлические монтажные кронштейны L-образной формы позволяют устанавливать вертикальные панели на рамах машин, шкафах управления и станциях центрального воздушного коллектора.
- Модульная расширяемость позволяет устанавливать дополнительные манометры, приспособления для слива дифференциального давления и защитные крышки чаши после установки.
Каждый внутренний канал потока подвергается прецизионной обработке на станке с ЧПУ, чтобы исключить шероховатые поверхности отливки, которые улавливают скопления частиц и создают локализованные зоны падения давления. Гладкая геометрия внутреннего отверстия обеспечивает постоянную пропускную способность воздуха во всем диапазоне номинальной производительности, избегая узких мест в производительности во время одновременной пиковой работы нескольких приводов. Инженеры, проектирующие централизованные системы распределения воздуха, отдают предпочтение интегрированным тройным узлам перед отдельными автономными фильтрами, регуляторами и лубрикаторами специально для обеспечения сбалансированных характеристик потока и преимущества компактности в ограниченном пространстве машинного оборудования.
Ключевые встроенные конструктивные особенности для стабильного кондиционирования сжатого воздуха
Промышленные пневматические среды подвергают оборудование подготовки воздуха постоянной механической вибрации, переменным циклам температуры окружающей среды, колебаниям давления воздуха на входе и ежедневным циклам накопления конденсата. Обычным недорогим установкам обработки воздуха не хватает структурного усиления и механизмов точной регулировки, необходимых для поддержания стабильных характеристик кондиционирования в течение многолетней непрерывной эксплуатации. Интегрированный тройной узел включает в себя множество запатентованных оптимизаций конструкции, направленных на устранение распространенных отказов, наблюдаемых в обычном оборудовании для обработки разделенного воздуха.
Стабильность настройки давления представляет собой одно из наиболее эффективных встроенных функциональных обновлений. Механизм самоблокирующейся ручки регулировки исключает риск смещения калиброванного давления после повторяющихся циклов вибрации машины. Как только технические специалисты поворачивают ручку для достижения заданного рабочего давления, осевое сжатие ручки вниз приводит в действие внутренние фиксирующие структуры зубьев, которые надежно фиксируют положение диафрагмы регулятора. Случайные удары или постоянная вибрация в цеху не могут изменить заданные значения выходного давления, что исключает необходимость частой повторной калибровки для обслуживающего персонала в ходе ежедневных производственных смен.
- Многовариантная дренажная архитектура, поддерживающая ручной слив, автоматический слив по перепаду давления и конфигурации автоматических сливных чаш поплавкового типа для соответствия различным уровням влажности в мастерской.
- Высокоточные аналоговые манометры с двойной метрической маркировкой для получения четких показаний давления с низким параллаксом во время плановых проверок линии.
- Чаши из ударопрочного прозрачного поликарбоната; Рамы большего размера (от 3000 до 5000) включают внешний защитный экран, предотвращающий растрескивание чаши во время случайных столкновений оборудования.
- Корпуса клапанов из коррозионностойкого алюминиевого сплава, отлитые под давлением, с равномерной антиокислительной обработкой поверхности для увеличения срока службы на производственных объектах с высокой влажностью.
- Градуированная маркировка уровня масла, напечатанная непосредственно на чашах лубрикатора, предотвращает перелив или недостаточную подачу масла, что снижает эффективность смазки привода.
Универсальность дренажной системы позволяет обеспечить различную скорость образования конденсата на различных промышленных объектах. Сухие помещения мастерских с низким содержанием атмосферной влаги эффективно работают с обычными ручными сливными чашами, требующими планового периодического слива во время ежедневных перерывов в работе оборудования. На объектах с высокой влажностью окружающей среды или воздушных компрессорах с водяным охлаждением можно использовать варианты дренажа перепада давления, которые автоматически сбрасывают накопленный конденсат, когда внутренний перепад давления достигает заданных пороговых значений, без ручного вмешательства оператора. Полностью автоматические конфигурации поплавкового слива обслуживают непрерывные 24-часовые автоматические производственные линии, где доступ для планового технического обслуживания ограничен, сливая скопившуюся жидкость, как только уровень конденсата достигает критической высоты внутри чаш фильтра.
Обработка поверхности и выбор материала еще больше повышают долгосрочную эксплуатационную надежность. На все внешние металлические поверхности нанесено однородное электростатическое антикоррозионное покрытие, защищающее от окисления парами химических веществ, распространенных в пищевой промышленности, при окраске текстиля и на предприятиях по производству металлов. Во внутренних уплотнительных прокладках используются маслостойкие эластомерные компаунды, совместимые со смазочным маслом для турбин ISO VG32, устойчивые к набуханию, затвердеванию и микроутечкам после тысяч циклов нагрева и охлаждения при температуре окружающей среды.Блок SMC типа AC FRLсочетает в себе все эти улучшения в материалах и механической конструкции для обеспечения стабильной производительности кондиционирования воздуха, недоступной в альтернативных немодульных системах подготовки воздуха начального уровня.
Полный спектр областей промышленного применения в автоматизированном производстве
Каждый производственный процесс, использующий сжатый воздух в качестве основной среды передачи энергии, требует стандартизированного кондиционирования воздуха для защиты прецизионного пневматического оборудования. Без равномерной фильтрации, стабилизации давления и контролируемой смазки автоматизированное оборудование испытывает нестабильную производительность, повышенный износ компонентов и незапланированные простои, что нарушает непрерывное планирование производства. Модульная тройная сборка легко адаптируется к различным промышленным отраслям с уникальными требованиями к качеству сжатого воздуха и регулированию давления.
Линии сборки автомобильных компонентов
Роботизированным зажимным приспособлениям, пневматическим отверткам, позиционирующим цилиндрам и манипуляторам для транспортировки материала требуется жестко регулируемое давление воздуха для поддержания постоянного крутящего момента при сборке и точного позиционирования деталей. Крупнообъемные автомобильные мастерские производят значительное загрязнение металлическими частицами на станциях резки и механической обработки; Медный фильтрующий материал толщиной 5 мкм задерживает мелкую металлическую стружку до того, как она повредит прецизионные золотники клапанов и компоненты уплотнений цилиндра. Самоблокирующаяся регулировка давления исключает колебания крутящего момента в ходе тысяч ежедневных циклов сборки.
Оборудование для упаковки продуктов питания и напитков
Машины для наполнения бутылок, приводы для запечатывания картонных коробок и этикетировочные станции работают в средах с контролируемой температурой и повышенным уровнем влажности окружающей среды. Прозрачные чаши фильтра упрощают мониторинг конденсата и предотвращают попадание капель воды в линии подачи пищевого воздуха. Расход масляного тумана лубрикатора можно откалибровать до минимального уровня производительности, чтобы избежать риска контакта паров масла с упакованными расходными материалами, что соответствует отраслевым гигиеническим стандартам.
Автоматизация прецизионной сборки электроники
Роботы для захвата и размещения микрокомпонентов, приспособления для резки печатных плат и позиционирующие цилиндры малого диаметра полагаются на сверхстабильное выходное давление, позволяющее устранить микроджиттер во время деликатных манипуляций с компонентами. Внутренние каналы воздушного потока с низкой турбулентностью позволяют избежать пульсаций давления, которые создают неравномерное движение привода, что снижает количество отходов из-за несоосности компонентов во время высокоскоростных производственных циклов поверхностного монтажа.
Дополнительные основные секторы внедрения включают оборудование для производства текстиля, вспомогательное оборудование для литья пластмасс под давлением, фармацевтические упаковочные линии, логистические роботизированные системы укладки на поддоны, пневматические штамповочные машины для изготовления металлических изделий и автоматизированные станции обработки окон и дверей. На каждой вертикали характеристики основного блока корректируются в соответствии с пиковой потребностью в расходе воздуха, заданным значением рабочего давления, концентрацией влаги в окружающей среде и допустимыми пороговыми значениями загрязнения твердыми частицами в соответствии со стандартами контроля качества готовой продукции.
Централизованные установки главного воздушного коллектора обычно используют большие агрегаты типоразмера 4000 или 5000 непосредственно после выпускных отверстий компрессора первичного воздуха для обеспечения первичного кондиционирования воздуха для всей заводской распределительной сети сжатого воздуха. Варианты с корпусом меньшего размера 1000 и 2000 монтируются непосредственно на отдельные автономные шкафы управления машиной для обеспечения вторичной локализованной регулировки давления и фильтрации для оборудования с уникальными требованиями к точности работы, отделенными от основных параметров давления подачи воздуха на заводе.
Инженерные группы предприятий стандартизируют унифицированные модульные тройные сборки, чтобы упростить управление запасами запасных частей. Одиночные сменные фильтрующие картриджи, узлы диафрагмы регулятора и вставки сопла лубрикатора подходят для вариантов типоразмера корпуса, что устраняет необходимость иметь на складе отдельные комплекты запасных компонентов для разделенного фильтра, регулятора и оборудования лубрикатора, поставляемого несколькими отдельными производителями. Эта стандартизированная совместимость компонентов упрощает организацию складских запасных частей и сокращает время выполнения заказов во время срочного технического обслуживания и ремонта на месте.
Полная матрица стандартных технических параметров для типоразмеров серии переменного тока
Пять различных классификаций типоразмеров охватывают весь спектр требований к размерам промышленного потока сжатого воздуха и трубопроводных соединений: от компактных микроузлов с резьбой M5 для малой прецизионной робототехники до больших вариантов портов с 1-дюймовым портом для общезаводских станций обработки главного воздушного коллектора. Для каждого размера рамы установлены фиксированные пределы размеров, максимальная пропускная способность, рабочие окна давления и правила совместимости сменных аксессуаров, на которые инженеры обращаются на этапах проектирования компоновки пневматической системы.
| Модель рамы серии AC | Стандартная спецификация резьбы порта | Максимально допустимое рабочее давление | Диапазон регулирования давления | Защитная крышка чаши фильтра в комплекте |
|---|---|---|---|---|
| АС1000 | М5 × 0,8 | 1,0 МПа | 0,05 – 0,7 МПа | Нет |
| АС2000 | ПТ 1/4 | 1,0 МПа | 0,05 – 0,85 МПа | Нет |
| AC3000 | ПТ 3/8 | 1,0 МПа | 0,05 – 0,85 МПа | Да |
| AC4000 | ПТ 1/2 / ПТ 3/4 | 1,0 МПа | 0,05 – 0,85 МПа | Да |
| AC5000 | ПТ 1 | 1,0 МПа | 0,05 – 0,85 МПа | Да |
Универсальные фиксированные контрольные показатели механических характеристик применяются ко всем вариантам типоразмера, независимо от различий в размерах портов, устанавливая согласованные минимальные эксплуатационные стандарты для всей линейки продуктов серии:
- Рейтинг контрольных испытаний под давлением: 1,5 МПа для проверки структурной целостности при проверке качества продукции.
- Допустимый диапазон рабочих температур окружающей среды и сжатого воздуха: от 5°C до 60°C без ухудшения характеристик компонентов.
- Класс точности фильтрации стандартного фильтрующего материала: равномерная эффективность улавливания частиц размером 5 мкм во всех фильтрующих модулях AF.
- Обозначенный совместимый класс смазочной жидкости: промышленное турбинное масло ISO VG32 для стабильного распыления и противоизносных свойств.
- Материал основания чаши: прозрачный ударопрочный поликарбонат с напечатанной маркировкой уровня жидкости.
Настраиваемые суффикс-коды заказа позволяют настраивать технические характеристики в соответствии с условиями эксплуатации на конкретной площадке. Модификаторы завершающего кода определяют тип сливного механизма, ориентацию установки встроенного манометра и дополнительные дополнительные аксессуары, включая монтажные кронштейны, приспособления для регулирования потока и защитные кожухи чаши для предотвращения столкновений. Стандартизированная структура заказа упрощает межрегиональные закупки компонентов и обеспечивает согласованное соответствие характеристик запасных частей для идентичного оборудования производственной линии, установленного на нескольких заводах, эксплуатируемых одним и тем же производственным предприятием.
Габаритные чертежи, выпущенные для каждого типоразмера корпуса, обеспечивают точные размеры монтажной площади по горизонтали и вертикали для поддержки планирования пространства шкафа управления и проектирования конструкции корпуса машины на этапах предпроизводственного проектирования. Точные допуски на осевые и радиальные размеры исключают конфликты при установке при модернизации существующих производственных линий модернизированным оборудованием для подготовки воздуха, избегая дорогостоящих корректировок механической обработки на месте, чтобы приспособить несоответствующую монтажную геометрию между устаревшими компонентами раздельной обработки воздуха и новыми интегрированными тройными узлами.
Пошаговая стандартная процедура установки и калибровки давления
Неправильная сборка, обратная ориентация воздушного потока и неправильно откалиброванные настройки давления входят в тройку основных причин преждевременного выхода из строя блока подготовки воздуха и повреждения последующего пневматического оборудования. Соблюдение стандартизированного контрольного списка последовательной установки исключает неизбежную человеческую ошибку при первоначальной установке и вводе в эксплуатацию, сохраняя полный срок службы встроенного тройного узла и всего подключенного пневматического исполнительного оборудования.
Все процедуры установки должны начинаться с полной разгерметизации заводской магистрали подачи сжатого воздуха, чтобы исключить риск внезапного выброса воздуха под высоким давлением во время работ по установке и подключению компонентов. Технические специалисты должны подтвердить отключение компрессорной системы и сброс остаточного давления в трубопроводе перед сборкой манипулятора, креплением трубной резьбы и операциями по установке манометра.
- 1. Равномерно оберните уплотнительную ленту из ПТФЭ вокруг фитингов с внешней трубной резьбой перед ввинчиванием впускных/выпускных соединителей в отверстия корпуса клапана агрегата, чтобы исключить утечку воздуха в резьбовых соединениях; избегайте чрезмерной затяжки резьбовых соединений чаши из поликарбоната, чтобы предотвратить растрескивание материала и разрушение под напряжением.
- 2. Проверьте стрелки маркировки направления потока, напечатанные на верхней поверхности встроенной алюминиевой рамы; сжатый воздух должен поступать в левый порт фильтра AF и выходить из правого порта лубрикатора AL. Обратная установка нарушает последовательную фильтрацию и загрязняет внутренние компоненты регулятора остатками масляного тумана.
- 3. Закрепите L-образный металлический монтажный кронштейн на вертикальной плоской поверхности рамы машины или панели шкафа с помощью прочных креплений, обеспечив отсутствие бокового механического люфта, передающего вибрацию в корпус агрегата во время циклов работы оборудования.
- 4. Прикрепите калиброванный манометр к специальному отверстию для манометра на модуле центрального регулятора, затягивая фитинги манометра только вручную, чтобы не повредить внутренние диафрагмы, чувствительные к манометрическому давлению.
- 5. Восстановите подачу сжатого воздуха небольшого объема в агрегат, поднимите ручку регулировки центрального регулятора вверх, чтобы активировать функцию настройки давления; вращайте по часовой стрелке, чтобы увеличить давление на выходе, и против часовой стрелки, чтобы уменьшить давление нагнетания, пока целевая уставка не зарегистрируется на аналоговом манометре.
- 6. Как только требуемое значение рабочего давления стабилизируется, нажмите регулировочную ручку полностью вниз, чтобы задействовать внутренний самоблокирующийся зубчатый механизм и навсегда закрепить откалиброванные настройки давления от смещения, вызванного вибрацией.
- 7. Отвинтите крепление верхнего отверстия для заливки масла лубрикатора с помощью стандартного шестигранного ключа, залейте турбинное масло, соответствующее ISO VG32, во внутренний резервуар, не превышая отметку максимального уровня жидкости, указанную на прозрачных стенках чаши, повторно затяните крепление масляного отверстия, чтобы герметизировать его от утечки воздуха.
- 8. Винт регулировки скорости капель масляного тумана для точной настройки: вращение по часовой стрелке увеличивает объем распыления масла для многоприводных станций с высоким потреблением воздуха, вращение против часовой стрелки уменьшает выход тумана для прецизионного робототехнического оборудования с низким расходом, чувствительного к избыточному загрязнению парами масла.
Для проверки при вводе в эксплуатацию после установки требуется непрерывная 30-минутная работа с полной подачей воздуха в условиях пиковой нагрузки оборудования для подтверждения стабильных характеристик удержания давления и стабильной производительности распыления масляного тумана. Технические специалисты визуально проверяют все резьбовые соединения, соединения чаши и модульные соединительные швы на наличие признаков микроутечки воздуха с помощью раствора для тестирования мыльных пузырей, нанесенного на все сопрягаемые поверхности. Любая обнаруженная утечка воздуха требует разборки, повторного применения уплотнительной ленты из ПТФЭ и повторной затяжки с контролируемым моментом для устранения утечки в соединениях до возобновления полной работы производственной линии.
При установке главного коллектора в масштабе предприятия с сборками AC4000 и AC5000 большого размера рекомендуется использовать дополнительные виброизолирующие резиновые монтажные прокладки под монтажными поверхностями металлических L-образных кронштейнов для гашения передачи вибрации компрессора большого объема в корпус блока подготовки воздуха. Виброизоляция сводит к минимуму долговременную усталостную нагрузку на внутренние диафрагмы регулятора и резьбовые соединения корпуса фильтра, увеличивая общий интервал между капитальными ремонтами агрегата.
Сравнительный анализ производительности компонентов раздельной подготовки воздуха
Многие инженеры-проектировщики пневматических систем при первоначальном планировании проекта рассматривают две разные архитектуры оборудования для кондиционирования воздуха: полностью интегрированные тройные модульные сборки или три автономных отдельных блока фильтра, регулятора и смазки, соединенных через промежуточные трубопроводные фитинги. Каждая конфигурация предполагает уникальные эксплуатационные компромиссы, связанные со сложностью установки, занимаемым пространством, риском утечек, доступностью для обслуживания и долгосрочными стабильными характеристиками кондиционирования.
| Параметр оценки производительности | Интегрированная тройная модульная сборка | Отдельный дискретный фильтр/регулятор/лубрикатор |
|---|---|---|
| Общее количество точек риска утечек в трубопроводе | Минимальное количество внутренних блокировочных соединений; только два внешних резьбовых соединения на входе/выходе подвержены риску утечки | Несколько промежуточных переходных трубных фитингов между тремя отдельными блоками, что значительно увеличивает общую вероятность утечки воздуха. |
| Требования к месту установки | Компактная унифицированная конструкция рамы сокращает занимаемое пространство по вертикали и горизонтали в среднем на 40 %. | Три независимых корпуса агрегата требуют увеличенной площади монтажной поверхности с разделительными зазорами для доступа к отдельной чаше для обслуживания. |
| Падение давления в сборе | Гладкие непрерывные внутренние каналы потока ограничивают возрастающую потерю давления во всем номинальном спектре потока. | Несколько направленных коленчатых фитингов создают совокупное сопротивление потоку и повышенный перепад давления в системе во время максимальной производительности воздуха. |
| Доступность централизованного обслуживания | Все три обслуживаемые чаши выровнены в одной вертикальной плоскости для одновременного визуального осмотра и замены компонентов. | Разбросанное расположение блоков требует отдельного физического доступа к трем различным местам установки для выполнения повседневных задач проверки. |
| Риск отклонения давления, вызванный вибрацией | Одинарная жесткая алюминиевая рама исключает относительное перемещение компонентов между модулями регулятора и фильтра. | Независимый монтаж блока позволяет незначительное позиционное смещение при постоянной вибрации в цеху, постепенно изменяя заданные значения калиброванного давления. |
| Стандартизация запасов запасных частей | Унифицированные запасные компоненты картриджа, диафрагмы и сопла, совместимые с вариантами типоразмера одной серии продуктов | Дискретное оборудование из отдельных линеек продуктов требует наличия на складе нескольких уникальных номеров запасных компонентов с ограниченной перекрестной совместимостью. |
Отдельное дискретное оборудование для кондиционирования воздуха иногда находит ограниченное применение в специализированных промышленных трубопроводных системах со сверхвысоким расходом, где нестандартное расстояние между этапами фильтрации, регулирования давления и смазки становится обязательным из-за уникальных технологических ограничений. Для более чем девяноста процентов стандартных автоматизированных сборочных, упаковочных, погрузочно-разгрузочных и прецизионных пневматических установок робототехники интегрированные модульные тройные сборки обеспечивают превосходную сбалансированную производительность по всем измеряемым критериям оценки, перечисленным в таблице сравнения выше.
Долгосрочные эксплуатационные данные, собранные при многолетнем развертывании производственных линий, подтверждают, что интегрированные модульные тройные агрегаты сокращают общее количество рабочих часов планового обслуживания примерно на тридцать процентов в год по сравнению с эквивалентными установками с разделенными компонентами. Объединенный доступ для осмотра и замены компонентов исключает повторные поездки технического специалиста между разбросанными отдельными местами установки оборудования, оптимизируя ежедневные предсменные проверки безопасности и производительности оборудования, проводимые группами технического обслуживания объекта.
Блок SMC типа AC FRLусиливает эти преимущества модульной сборки за счет усовершенствованной обработки внутренних каналов потока, усиленной конструкции взаимосвязанной рамы и стандартизированной архитектуры взаимозаменяемых запасных компонентов, недоступной в стандартных несерийных модульных узлах обработки воздуха, поставляемых конкурирующими производителями компонентов.
Структурированный график планового технического обслуживания и правила замены компонентов
Последовательное плановое профилактическое обслуживание напрямую продлевает срок службы узлов подготовки воздуха и предотвращает незапланированные отказы последующего пневматического оборудования, вызванные износом фильтрующего материала, исчерпанием резервуаров со смазкой или изношенными внутренними уплотнительными компонентами регулятора. Установление фиксированных интервалов проверки и обслуживания, соответствующих часам работы оборудования, создает предсказуемые рабочие процессы технического обслуживания для технического персонала объекта, исключая сценарии аварийного ремонта, вызванные небрежным ухудшением состояния оборудования кондиционирования воздуха.
Ежедневные задачи визуального осмотра перед сменой
Осмотрите прозрачную чашу фильтра на предмет накопленного объема конденсата; выполните процедуру слива вручную, если жидкость достигнет половины общего объема чаши. Проверьте уровень масла в резервуаре смазочного устройства и долейте турбинное масло ISO VG32 до того, как уровень упадет ниже минимальной напечатанной индикаторной отметки. Убедитесь, что показания шкалы манометра соответствуют откалиброванному целевому рабочему заданному значению, убедившись, что фиксирующая ручка остается полностью нажатой, чтобы предотвратить дрейф давления, вызванный вибрацией.
Ежемесячный цикл полного функционального обслуживания
Полностью сбросьте давление в блоке, снимите чашу фильтра и извлеките медный фильтрующий картридж для обратной промывки сжатым воздухом, чтобы удалить скопившиеся частицы. Осмотрите все резьбовые прокладки чаши на предмет затвердевания, растрескивания или незначительных признаков просачивания масла/воды; замените изношенные эластомерные уплотнения, чтобы исключить риск протечек в соединениях. Отрегулируйте скорость капель масляного тумана смазочного устройства в соответствии с обновленными пиковыми потребностями в потреблении воздуха оборудованием после ежемесячных обзоров производительности.
Ежеквартальные процедуры глубокого ремонта
Полностью разберите модуль регулятора, чтобы проверить внутреннюю балансировочную диафрагму на предмет растяжений, микротрещин или повреждений поверхности от истирания частицами. Очистите узел распылительной форсунки лубрикатора, чтобы удалить затвердевшие остатки масла, которые препятствуют равномерному потоку образования тумана. Проверьте все модульные соединительные швы на предмет утечки воздуха с помощью раствора для тестирования мыльных пузырей, подтяните ослабленные крепления и при необходимости замените изношенные уплотнительные кольца.
- Немедленная обязательная замена фильтрующего картриджа: фильтрующий материал сильно обесцвечивается из-за постоянного загрязнения твердыми частицами или обратная промывка не позволяет восстановить постоянную пропускную способность воздуха.
- Полная замена узла диафрагмы регулятора: видимые скачки колебаний давления во время стабильных циклов нагрузки оборудования указывают на внутреннюю усталость диафрагмы и растяжение материала.
- Замена компонентов сопла лубрикатора: непостоянная мощность распыления масляного тумана сохраняется после тщательной очистки растворителем внутренних каналов сопла.
- Полная замена чаши в сборе: на корпусе из поликарбоната появляются микротрещины или постоянное помутнение, что затрудняет визуальный контроль уровня прозрачной жидкости.
Все работы по разборке и замене компонентов должны строго соответствовать протоколам безопасности при разгерметизации, чтобы избежать внезапного выброса воздуха под высоким давлением во время снятия чаши и обслуживания внутреннего модуля. Специалисты по техническому обслуживанию должны носить стандартные средства защиты глаз во время всех процедур очистки фильтрующего картриджа, заправки масла и разборки внутреннего регулятора, чтобы предотвратить контакт с загрязненным конденсатом или остатками смазочной жидкости.
Предприятиям, работающим в сильно запыленных промышленных условиях металлургического производства или переработки полезных ископаемых, следует сократить сроки всех плановых интервалов технического обслуживания на пятьдесят процентов, поскольку повышенные концентрации частиц в воздухе ускоряют засорение фильтрующего материала и скорость абразивного износа внутренних компонентов, намного превышающую стандартные базовые уровни загрязнения цеха.
Решены часто задаваемые технические вопросы для инженеров-пневматиков
1. Что означает префикс наименования продукта AC в системе классификации тройной сборки серии?
Обозначение AC объединяет аббревиатуры трех интегрированных функциональных узлов, образующих полный тройной блок системы кондиционирования воздуха: AF означает воздушный фильтр, AR означает регулятор воздуха, а AL обозначает смазчик воздуха. Унифицированная маркировка AC означает предварительно собранную на заводе взаимосвязанную комбинацию всех трех основных модулей подготовки воздуха в одной монтажной раме, что отличает эту линейку продуктов от автономного оборудования с дискретными компонентами AF, AR или AL без встроенных модульных соединительных рамок.
2. Какую стандартизированную последовательность подключения трубопровода подачи сжатого воздуха следует реализовать для данной тройной сборки?
Рекомендуемый универсальный путь соединения следует за основной линией питания компрессора → впускным портом тройного узла переменного тока → выходными коллекторами электромагнитных клапанов, приводами цилиндров и станциями пневматических инструментов. Воздух должен последовательно проходить через этапы фильтра, регулятора и лубрикатора в фиксированном порядке; перестановка впускных и выпускных отверстий приводит к необратимому загрязнению внутренних балансировочных диафрагм регулятора нефильтрованными частицами и остатками смазочного масляного тумана, захваченными в камерах фильтрующего материала.
3. Какие эксплуатационные различия различают конфигурации сливного бака с ручным управлением, перепадом давления и полностью автоматические?
Чаши для ручного слива зависят от физического воздействия оператора по расписанию для слива накопившегося конденсата и подходят для помещений с низкой влажностью и предсказуемыми окнами отключения при ежедневном техническом обслуживании. Варианты с дренажем по перепаду давления автоматически удаляют скопившуюся жидкость всякий раз, когда перепад давления между входной и выходной сторонами фильтра пересекает заданные пороговые значения, и работают только тогда, когда через узел проходит непрерывный поток воздуха. Полностью поплавковые автоматические дренажные системы активируют сброс конденсата исключительно в зависимости от высоты жидкости внутри резервуаров для хранения фильтров, надежно работая в течение продолжительных 24-часовых производственных смен без участия персонала, независимо от переменных колебаний пропускной способности воздушного потока.
4. Можно ли безопасно использовать альтернативные смазочные жидкости, не соответствующие стандарту ISO VG32, во встроенном модуле смазки?
Неутвержденные классы вязкости масла или непромышленные составы смазочных материалов нарушают равномерное распыление микротумана внутри узла сопла лубрикатора AL, что приводит к неравномерному покрытию внутренних поверхностей скольжения привода или остаточным густым скоплениям масла, закупоривающим узкие каналы потока внутри компонентов золотника клапана, расположенных ниже по потоку. Только масло для пневматической смазки турбинного класса ISO VG32 обеспечивает калиброванную производительность распыления, соответствующую геометрии внутренних размеров сопла, заложенной в серийные модули лубрикатора, что исключает риск преждевременного заклинивания клапана или нестабильного движения цилиндра.
5. Как инженеры могут определить правильный размер рамы серии AC для проектов компоновки новых пневматических систем?
Расчеты выбора типоразмера основаны на двух основных основных переменных: общем пиковом одновременном объеме потребления воздуха всеми подключенными ниже по потоку пневматическими приводами и номинальными спецификациями диаметра резьбовых отверстий трубопровода сжатого воздуха в существующей распределительной сети объекта. Соответствие размера резьбы порта предварительно установленному основному трубопроводу подачи исключает необходимость использования специальных переходных фитингов, а выбор размера рамы с номинальной пропускной способностью, превышающей пиковую одновременную потребность в воздухе, предотвращает чрезмерное падение давления и неравномерное движение привода во время производственных рабочих циклов с полной нагрузкой.
6. Поддерживает ли тройной узел установку в перевернутом или горизонтальном положении?
Чжэцзян Ouleikai Pneumatic Co., Ltd.поставляет стандартизированные модульные узлы подготовки воздуха, разработанные для решения проблем нестабильности качества сжатого воздуха в глобальных отраслях промышленной автоматизации, с полной технической документацией и ресурсами габаритных чертежей, доступных для всех вариантов типоразмера серии AC.


